
 English
 русский
 Deutsch
Home · Nachrichten · Branchennachrichten · Senkerbohrer mit Sechskantschaft und Spitze: Ein Durchgang, ein Werkzeug, keine hervorstehenden Schraubenköpfe
Branchennachrichten
Senkerbohrer mit Sechskantschaft und Spitze: Ein Durchgang, ein Werkzeug, keine hervorstehenden Schraubenköpfe
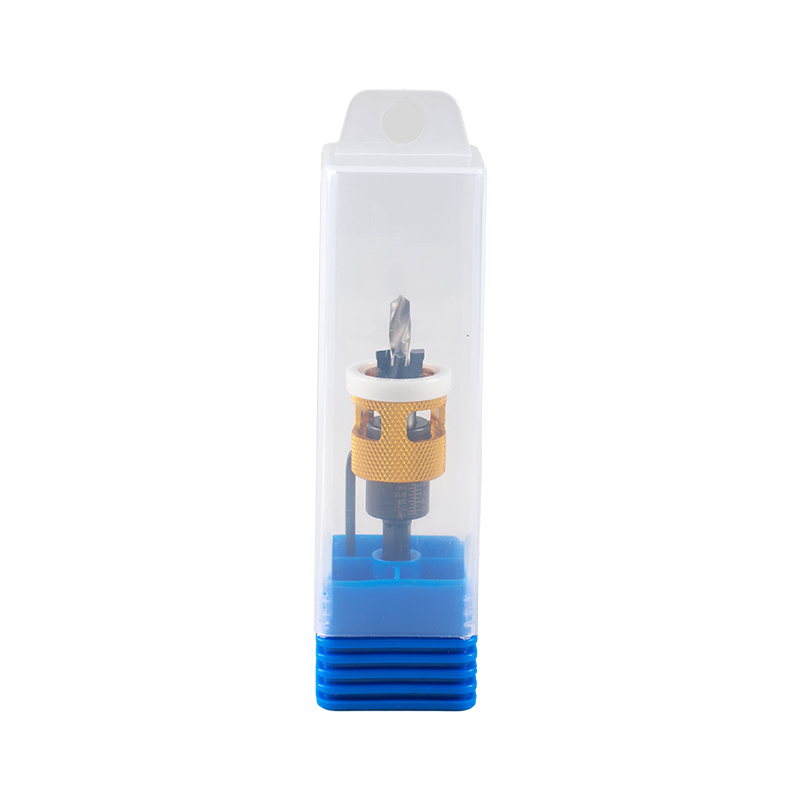
2026-08-21Ein Pilotloch ist nur die halbe Miete. Der Schraubenkopf benötigt eine Aussparung, um bündig zu sitzen. Dies als zweite Operation vorzunehmen, kostet Zeit und führt zu Fehlausrichtungen. A Spitzensenkbohrer mit Sechskantschaft Bohrt das Loch und schneidet den Senker in einem Durchgang. Der Sechskantschaft rastet in ein Schnellwechselfutter ein. Die Pilotenspitze zentriert den Bohrer. Der kegelförmige Körper reibt die Aussparung. Schreinereien, Metallbauer und Decksarbeiter verwenden diese Bits, weil jeder Schraubenkopf unter der Oberfläche verschwinden muss.
Sechskantgeometrie sorgt für die Drehmomentübertragung
Rundschäfte drehen sich im Spannfutter, wenn es hart auf hart kommt. Ein 1/4-Zoll-Sechskantschaft hat sechs Greifflächen, die ein passendes Spannfutter festhält. Ein Senkerbohrer mit Spitzensechskantschaft und Haltenut rastet in federbelasteten Spannfuttern ein und bleibt dort, wenn der Bediener vom Werkstück zurückzieht. Teile, die sich im Loch lösen, verlangsamen die Produktion auf ein Minimum.
Das Sechskantformat passt auf Schlagschrauber und Standard-Bohrschrauber ohne Adapter. Ein Senkerbohrer mit Spitzensechskantschaft, der für gängige Schnellwechselfutter geeignet ist, lässt sich ohne Werkzeugwechsel von der Pilotbohrung zum Senker bewegen. Der Bediener bohrt, senkt, schraubt die Schraube ein und wiederholt den Vorgang.
Pilotspitze und Senkkegel kombiniert
Der Split-Point-Pilot dringt zuerst in das Material ein und verhindert, dass der Bohrer über die Oberfläche läuft. Ein Senkerbohrer mit Spitzensechskantschaft und einem scharfen, richtig geschliffenen Piloten startet bei Kontakt ohne Körner. Der Senkkegel folgt dem Piloten in das Material. Seine abgewinkelten Schneidkanten, normalerweise 82 oder 90 Grad, passen zu Flachkopfschraubenprofilen. Ein 82-Grad-Kegel eignet sich für zöllige Schrauben. Ein 90-Grad-Kegel eignet sich für metrische Schrauben.
Der Kegeldurchmesser bestimmt die Schraubengröße, die der Bohrer verarbeiten kann. Ein Kegel mit einem Durchmesser von 1/2 Zoll eignet sich für Schrauben bis zur Nummer zehn. Größere Schrauben benötigen einen breiteren Konus. Ein Senkerbohrer mit Sechskantschaft und drei bis fünf Schneiden schneidet das Material sauber ab. Weniger Rillen schneiden schneller. Mehr Rillen reduzieren das Rattern in harten Materialien.
Wie sich der Bohrer in verschiedenen Materialien verhält
Weichholz und Kunststoff schneiden schnell. Scharfe HSS-Kanten mit polierten Nuten beseitigen Späne ohne Verstopfen. Ein Senkerbohrer mit Spitzensechskantschaft, der mit der richtigen Geschwindigkeit läuft, hinterlässt eine glatte Aussparung ohne Brandspuren. Metall benötigt langsamere Geschwindigkeiten und mehr Schneidkanten. Kobaltstahl- oder Hartmetallkegel halten ihre Schärfe durch Aluminium, Messing und Weichstahl. Schneidöl hilft. Verbundwerkstoffe fressen HSS. Vollhartmetall- oder diamantbeschichtete Kegel überstehen den Abrieb.
Hier ist, was das Bit benötigt, um in der Produktion zu funktionieren:
- 1/4-Zoll-Sechskantschaft mit Rückhaltenut für Spannfutterarretierung
- Split-Point-Pilotspitze, die sich zentriert, ohne zu gehen
- Konuswinkel abgestimmt auf Schraubenkopf, 82 oder 90 Grad
- Drei bis fünf polierte Schneidnuten zur Spanentfernung
- Für das Material wurden HSS-, Kobalt- oder Hartmetallkanten ausgewählt
Die Jobs, bei denen das Bit Echtzeit spart
Tischler bohren und versenken Hunderte von Schraubenlöchern in Frontrahmen und Eckblöcken. Ein Senkbohrer mit Spitzensechskantschaft in einem Schlagschrauber bewegt sich von Loch zu Loch, ohne dass der Bohrer gewechselt werden muss. Die Schrauben sitzen bündig und der Füller verdeckt die Spuren. Die Decksmannschaften bohren und senken vor, um Endrisse zu verhindern, und versenken Schraubenköpfe unter der Lauffläche. Metallbaubetriebe verwenden Senkkopfschrauben für bündige Oberflächen an Maschinenschutzvorrichtungen und -abdeckungen. Ein Kobaltbohrer bewältigt das Produktionsvolumen ohne ständiges Schärfen.
Was das Gebiss früh tötet
Der Pilot bricht an der Schulter ab. Ein Senkerbohrer mit Spitzensechskantschaft und einem sanften Übergang vom Piloten zum Kegel verteilt die Belastung. Ein abrupter Schritt konzentriert es und bricht bei seitlicher Belastung. Der Kegel klappert und hinterlässt statt eines glatten Kreises eine raue, mehrseitige Vertiefung. Mehr Schneidnuten und eine ausgewogene Geometrie verhindern die facettierte Oberfläche. Stumpfe Kanten reiben statt schneiden. Das Material verbrennt und der Bediener drückt stärker. Ein Senkerbohrer mit Spitze und Sechskantschaft, der nicht nachgeschärft werden kann, ist ein Verbrauchsmaterial. Eines, das nachgeschärft werden kann, bleibt auf der Werkbank. Wählen Sie einen Bohrer mit dem richtigen Kegelwinkel für die Schrauben, Schneidkanten für das Material und einem Schaft, der im Werkzeug fixiert bleibt. Die Schraubenköpfe verschwinden. Das ist der springende Punkt.
Kontaktieren Sie uns
Ihre E-Mail-Adresse wird nicht veröffentlicht. Pflichtfelder sind markiert*
Kategorien
Produktkategorie
KONTAKTIEREN SIE UNS
- Adresse: Nr. 13, Qiaonan-Straße, Ortschaft Qingjiang, Stadt Yueqing, Provinz Zhejiang, China
- Tel: +86-577-62260222
- FAX: +86-577-62260666
- E-Mail: [email protected]
Urheberrecht © Zhejiang Botian Tools Co., Ltd. Alle Rechte vorbehalten

